

联系我们

当前位置:
天津 鑫铭万通商贸(河北省分公司) >
河北本地今日新闻
钢板_气动圆管海量现货
更新时间:2026-10-12 11:08:47 ip归属地:河北,天气:中雨转多云,温度:12-22 浏览次数:2 公司名称:天津 鑫铭万通商贸(河北省分公司)
以下是:河北省钢板_气动圆管海量现货的产品参数
| 产品参数 | |
|---|---|
| 厂家 | 天津鑫铭耐磨材料 |
| 价格 | 8-10 |
| 是否定制 | 可以 |
| 是否切割 | 可以 |
| 运输 | 汽运,含运费 |
| 颜色 | 黑色 |
| 硬度 | 60-62HRC |
| 尺寸 | 1400*3400 |
| 厚度 | 5+3 6+4 6+6 8+4 8+6 8+8 10+4 10+6 10+8 10+10 12+6 |
| 范围 | 钢板_气动圆管供应范围覆盖河北省 石家庄市、唐山市、秦皇岛市、邯郸市、邢台市、保定市、张家口市、承德市、沧州市、廊坊市、衡水市等区域。 |
以下是:河北省钢板_气动圆管海量现货的图文视频



【鑫铭万通】以匠心打造多元场景产品,涵盖承德无缝矩形管、廊坊石油钢管等。钢板_气动圆管海量现货,鑫铭万通商贸(河北省分公司)为您提供钢板_气动圆管海量现货,联系人:李经理,电话:【18552715028】。 河北省 2022年,河北省地区生产总值为42370.4亿元,比上年增长3.8%。
精心打磨的产品视频已准备就绪,它将带您深入钢板_气动圆管海量现货的魅力世界,让您重新发现产品的无限可能。
以下是:河北钢板_气动圆管海量现货的图文介绍


1.4 内焊缝余高大增加输送介质的能源损失
输送用埋弧焊直缝管内表面若未做涂层防腐处理时,其内焊缝的余高大,则对输送介质的摩擦阻力也大,由此将使输送管线的能耗增加。
天津鑫铭万通焊割机械有限公司是国内权威的生产厂家,本厂专业制造耐磨钢板、耐磨衬板、复合耐磨板、耐磨合金钢板、双金属耐磨板、碳化铬耐磨板、高铬合金钢板、双金属复合耐磨钢板、堆焊耐磨钢板等产品生产的产品不仅畅销国内各大省市,还销往海外各个 和地区,深受很多的用户赖,因为质量好,耐磨性好,一直受到广大用户的好评。
输送用埋弧焊直缝管内表面若未做涂层防腐处理时,其内焊缝的余高大,则对输送介质的摩擦阻力也大,由此将使输送管线的能耗增加。
天津鑫铭万通焊割机械有限公司是国内权威的生产厂家,本厂专业制造耐磨钢板、耐磨衬板、复合耐磨板、耐磨合金钢板、双金属耐磨板、碳化铬耐磨板、高铬合金钢板、双金属复合耐磨钢板、堆焊耐磨钢板等产品生产的产品不仅畅销国内各大省市,还销往海外各个 和地区,深受很多的用户赖,因为质量好,耐磨性好,一直受到广大用户的好评。


鑫铭万通商贸(河北省分公司)深耕于 河北本地高压裂化管、河北本地矩形管、河北合金化肥管系列产品的换代升级。近年来,学习国外技术、引进国外设备,建立了一支 河北本地附近酸洗磷化无缝管、河北本地附近固定钢管、河北本地附近镀锌矩形管技术过硬、检测、管理完善的生产和服务团队。始终把“客户,质量”作为公司的核心理念。
展望未来鑫铭万通商贸(河北省分公司)将继续发扬中国传统匠心精神,不忘初心,脚踏实地。努力把中国制造 河北卷管、河北镀锌方管、河北圆管推向世界。


双金属耐磨板质高价低
双金属耐磨板焊接工艺的关键
采用常用的焊接方法焊接时,要保证焊缝和过热区的低温韧性,这是双金属耐磨板焊接工艺的关键。
双金属耐磨板多用于制造低温压力容器,必须防止在制造过程中产生引起脆性破坏的一切因素。焊接工艺应特别注意以下几点:
① 焊条、焊剂使用前需要在330~480℃保温1~2h烘干;焊丝去除油锈;焊接坡口焊前把水、锈、油污等干净。
② 定位焊道长度应不小于40mm。
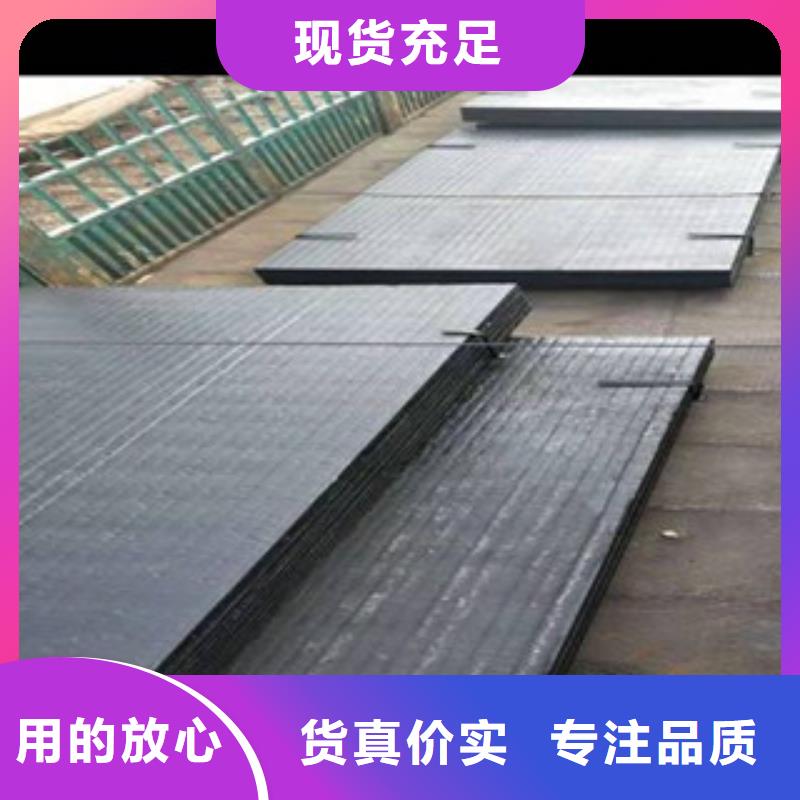

输送用埋弧焊双金属复合衬板的焊缝 余高,在多个标准中都作了规定。
1、焊缝余高大的负面影响
1.1 焊趾处易开成应力腐蚀裂纹(SCC)
对接接头的应力集中主要是焊缝余高引起的。焊缝的余高愈严重,焊接接头的强度反而会降低。焊后削平余高,只要不低于母材,减少应力集中,有时反而可以提高焊接接头的强度。
焊缝的转角半径愈小,应力集中的程度则愈大;反之,应力集中的程度则愈小。因此,对埋弧焊焊缝的要求:一是余高要小;二是焊缝要圆滑过度,使转象半径R值增大。
埋弧焊双金属复合衬板的焊缝均为对接接头的焊缝,如果不控制好焊缝余高和转角半径,则焊趾处的应力就大,以致双金属复合衬板在服役这程尤其是在腐蚀介质中,易在焊趾处产生应力腐蚀裂纹。
焊缝在成型和焊接过程中不可避免地会产生残余应力,因此管坯在成型、焊接后要残余应力。扩径可残余应力,但是残余应力很难完全,焊趾处的残余应力也就不可能。为了在焊趾处产生应力腐蚀裂纹,这就需要控制好成型、焊接时的残余应力,尤其是焊趾处的残余应力。
1.2 外焊缝余高大不利于防腐


在河北省本地采买钢板_气动圆管海量现货到鑫铭万通商贸(河北省分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:李经理-【18552715028】。